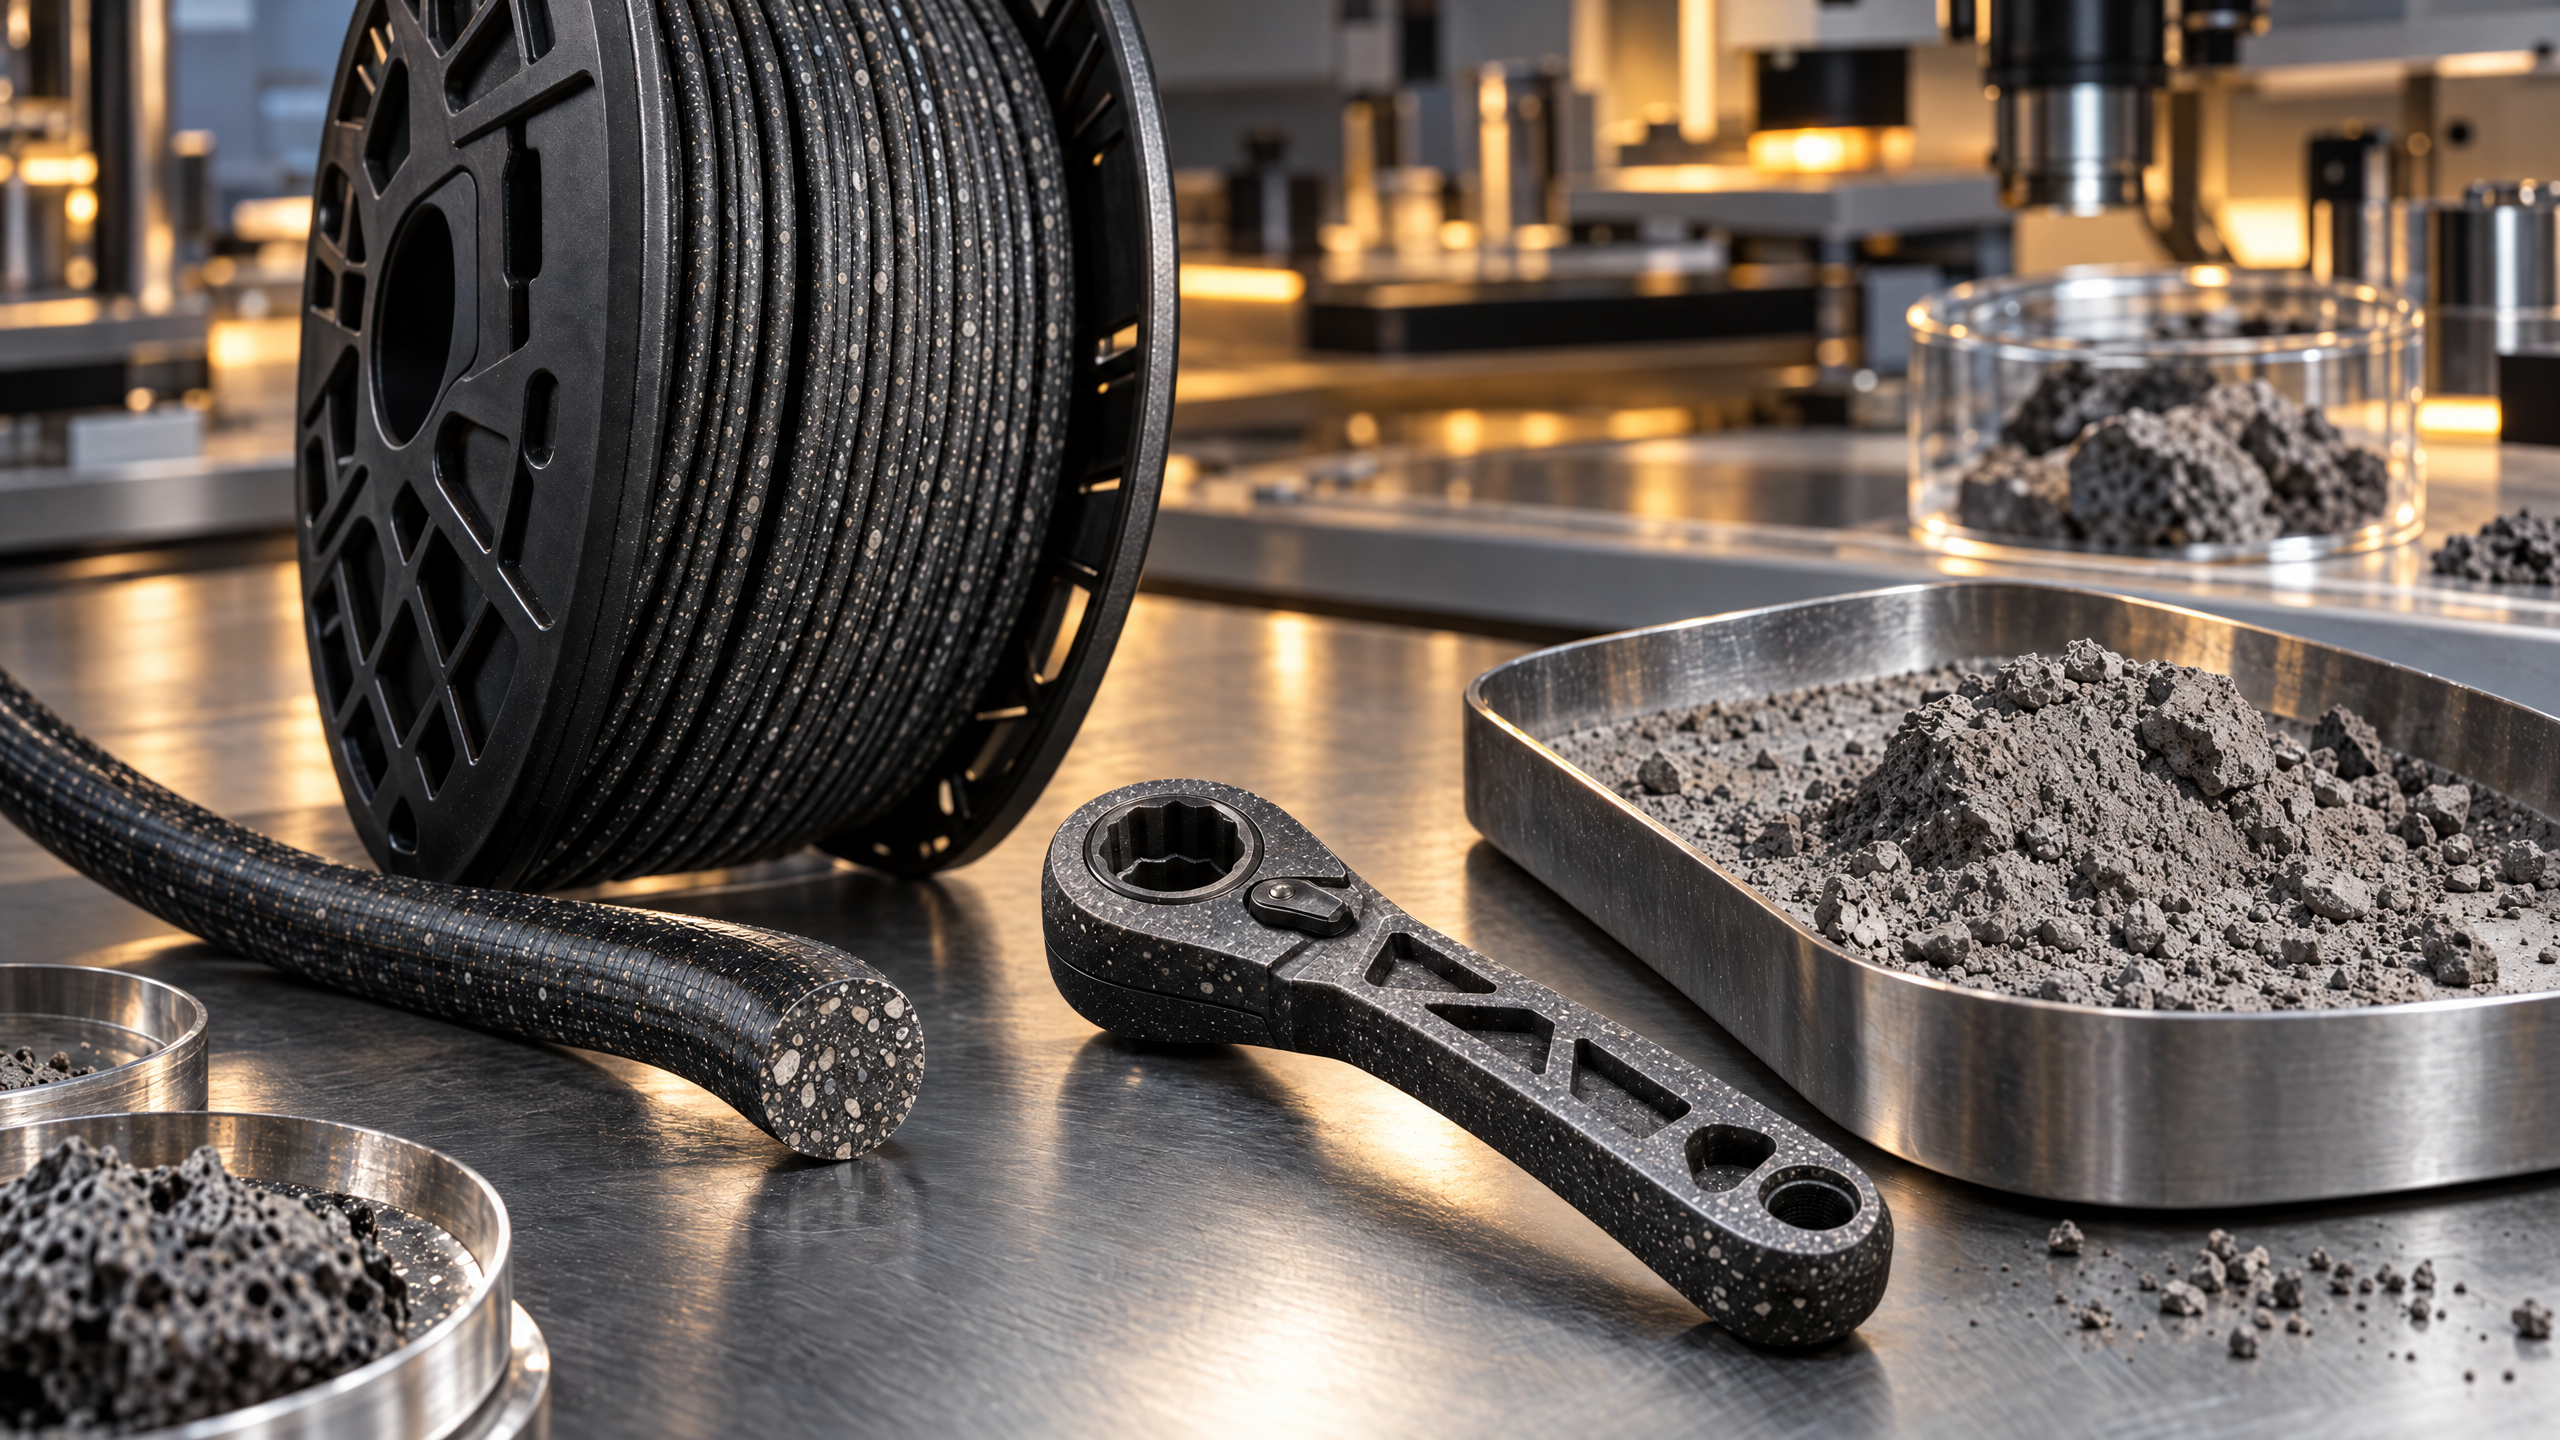
Na Universidade Concordia, no Canadá, sucata de PEKK recuperada de peças já ensaiadas foi triturada, misturada com 30% de simulante de regolito lunar e impressa de novo em corpos de prova, treliças giroides e uma ferramenta ao estilo da NASA: o laço fechado de que uma base lunar vai precisar
Imagine uma chave de catraca cinza-escura, do tamanho da palma de uma mão, repousando sobre a bancada de um laboratório em Montreal. Ela já viveu mais de uma vida. O plástico que lhe dá forma foi, antes, um conjunto de corpos de prova esticados até romper e cubos reticulados esmagados em uma prensa. Depois dos ensaios, esse material foi triturado, moído até virar pó, misturado com um terço de um pó cinzento que imita a poeira dos mares lunares, fundido, puxado em forma de fio e impresso de novo, camada sobre camada. O resultado é uma ferramenta funcional cujo polímero de alto desempenho não precisou vir inteiro da Terra. Esse objeto é o argumento final de um estudo publicado em julho de 2026 na revista Composites Part B, e ele resume uma ideia capaz de alterar a logística das futuras bases lunares: o resíduo de uma estrutura pode ser a matéria-prima da próxima.

O trabalho é assinado por F. Malekpour e M. Hojjati, do Centro Concordia de Compósitos (CONCOM) e do CREPEC, o centro de pesquisa em polímeros e compósitos de alto desempenho da Universidade Concordia, no Canadá, com financiamento do conselho canadense de pesquisa em ciências naturais e engenharia, o NSERC. Os dois pesquisadores pegaram sucata de PEKK, um termoplástico de uso aeroespacial, recuperada de peças que já haviam cumprido sua função em ensaios anteriores, combinaram esse material com 30% em massa de um simulante de regolito lunar e transformaram tudo em filamento para impressão 3D. Com esse fio, imprimiram corpos de prova padronizados, treliças tridimensionais do tipo giroide, projetadas para absorver energia ao serem esmagadas, e a tal chave de catraca, inspirada em uma ferramenta histórica da NASA.
Para entender por que isso importa, convém começar pela aritmética brutal da exploração lunar. Cada quilograma levado da Terra até a superfície da Lua custa um valor que serviços comerciais recentes de entrega de carga situaram na casa de um milhão de dólares, e consome uma cadeia inteira de combustível, estágios de foguete e manobras de pouso. Uma base permanente, como a que o programa Artemis, da NASA, pretende erguer no polo sul lunar ao longo das próximas décadas, precisará de peças de reposição, suportes, amortecedores, proteções e ferramentas em quantidade imprevisível. Transportar tudo pronto é inviável; transportar matéria-prima para fabricar no local é caro; o cenário ideal é produzir com o que já está lá e reaproveitar o que já foi levado.
Esse cenário tem nome na engenharia espacial: in-situ resource utilization, a utilização de recursos locais, conhecida pela sigla ISRU. A ideia nasceu nos estudos sobre Marte e sobre a Lua ainda na era Apollo, quando ficou claro que o solo lunar poderia fornecer oxigênio, metais e material de construção. Nas duas últimas décadas, ela se juntou a outra tendência, a manufatura no espaço, impulsionada pela impressão 3D. Em 2014, a primeira impressora 3D a operar em órbita, instalada na Estação Espacial Internacional pela empresa Made In Space, produziu uma chave de catraca cujo arquivo digital havia sido enviado da Terra por e-mail, um episódio que virou símbolo da fabricação sob demanda fora do planeta. É a essa ferramenta que os autores canadenses fazem referência quando descrevem seu demonstrador como uma chave “ao estilo da NASA”.
O passo seguinte, reciclar no espaço, demorou mais a chegar. Em 2019, o Refabricator, um equipamento construído pela Tethers Unlimited e instalado na estação, começou a testar em órbita a conversão de plástico usado em filamento novo para impressão, a primeira tentativa de fechar o ciclo fora da Terra. Faltava, porém, juntar as duas pontas: um polímero capaz de suportar várias rodadas de reciclagem sem perder suas propriedades e uma forma de diluí-lo com material local, reduzindo a quantidade de plástico que precisa sair do planeta. O estudo de Concordia ataca exatamente essa junção, e faz isso com um material que raramente aparece em experimentos de reciclagem: o PEKK.
A sigla designa a poli(éter cetona cetona), membro da família das poliariletercetonas, os PAEK, que inclui o PEEK, bem mais conhecido. São termoplásticos semicristalinos de altíssimo desempenho, usados em suportes de aeronaves, componentes de satélites e implantes cirúrgicos, porque combinam resistência mecânica, tenacidade, tolerância à radiação e estabilidade térmica em uma faixa de temperatura que derreteria a maioria dos plásticos comuns. O PEKK só amolece acima de sua temperatura de transição vítrea, perto de 160 °C, e só funde perto de 300 °C. Ao contrário das resinas termofixas e dos metais usados tradicionalmente em estruturas espaciais, ele pode ser fundido e reprocessado repetidas vezes, por via mecânica ou térmica, com perda mínima de desempenho.
Em um trabalho anterior, os mesmos autores haviam mostrado que o PEKK atravessa até três ciclos de reciclagem sem oxidação mensurável nem quebra das cadeias moleculares, o que o torna um candidato natural a sistemas de manufatura circular. A sucata usada agora veio justamente daquele estudo: cupons de ensaio impressos com o filamento virgem, recolhidos sem distinção de histórico térmico, com a garantia de que nenhum deles havia passado por mais de dois ciclos de reprocessamento. Como o limite seguro estabelecido era de três voltas, os pesquisadores consideraram o material apto para mais uma rodada. O polímero da chave de catraca, portanto, carrega em sua estrutura molecular a memória de ensaios anteriores sem apresentar a fadiga que se esperaria de um plástico comum.
O outro conceito central do estudo é o de estruturas sacrificiais, as sacrificial structures da literatura em inglês. Trata-se de componentes projetados não para resistir ao máximo, mas para se deformar de maneira controlada e absorver energia, protegendo sistemas mais valiosos. A zona de deformação programada de um automóvel é o exemplo cotidiano: ela se amassa para que a cabine não se amasse. Na engenharia espacial, o conceito aparece no projeto de retorno de amostras de Marte, da NASA, cujo laboratório JPL concebeu treliças metálicas como absorvedores de impacto para o pouso da cápsula com as amostras. Peças assim têm vida útil curta por definição, e é precisamente por isso que se encaixam tão bem na lógica circular: cumprem sua função, são recolhidas, trituradas e viram outra coisa.
Essa escolha redefine a régua pela qual o material deve ser julgado. Um amortecedor sacrificial não precisa ser o mais forte possível; precisa ceder de forma previsível, absorver energia com eficiência, manter suas dimensões e ser reciclável. Dentro de uma base lunar, substituir parte do polímero trazido da Terra por regolito disponível no chão pode compensar amplamente uma perda de resistência convencional. O objetivo de engenharia, como os autores deixam claro, não é maximizar a resistência, e sim equilibrar funcionalidade estrutural, eficiência no uso de recursos, estabilidade dimensional e reciclabilidade. Toda a bateria de ensaios do estudo deve ser lida com essa lente.
O ingrediente lunar da receita foi o LMS-1D, um simulante de regolito de mar lunar produzido pelo Exolith Lab, da Universidade da Flórida Central, nos Estados Unidos. Os mares lunares são as grandes planícies escuras de basalto solidificado que desenham o rosto da Lua vista da Terra, e seu solo é rico em minerais como piroxênio, olivina, plagioclásio e ilmenita. O LMS-1D reproduz a fração mais fina desse material: partículas entre 0,04 e 35 micrômetros, com diâmetro médio de 6 micrômetros e densidade de grão de 3,9 gramas por centímetro cúbico, valores que casam com as frações finas das amostras trazidas pelas missões Apollo. Essa finura é decisiva, porque permite que os grãos se dispersem de modo uniforme dentro de um polímero fundido muito viscoso.
A proporção de 30% em massa de regolito não foi arbitrária. Trabalhos anteriores do grupo com PEKK e simulantes marcianos e lunares haviam mostrado que cargas acima de 40% elevam bruscamente a viscosidade do fundido, provocam fratura frágil e aceleram a abrasão do cilindro da extrusora, enquanto 30% mantém a viscosidade administrável, preserva ductilidade suficiente e deixa o torque da máquina em patamar seguro. Em termos de logística lunar, quase um terço de cada peça passa a ser feito com matéria-prima colhida no chão, e os outros dois terços vêm de um polímero que já havia sido usado antes. É uma dupla economia sobre a massa lançada da Terra.
O fluxo de reciclagem começou de forma quase artesanal. Os cupons de PEKK recolhidos, tanto os amorfos quanto os que haviam passado por recozimento, foram combinados e triturados em um moinho de facas Felfil Shredder 750, de fabricação italiana, em cinco passagens sucessivas, até que os grânulos ficassem abaixo de 3 milímetros de diâmetro. Em seguida, um pulverizador AF LAB, da canadense Orenda, reduziu esses grânulos a um pó com partículas menores que 500 micrômetros, em três ciclos de moagem. A finura do pó era crítica por dois motivos: garantir a estabilidade do diâmetro do filamento na extrusão e permitir a dispersão homogênea do regolito na matriz polimérica.

Tanto o PEKK quanto o simulante têm tendência a absorver umidade do ar, e água dentro de um fundido a mais de 300 °C vira vapor, bolhas e defeitos. Por isso, os dois pós foram secos a 125 °C por oito horas antes da mistura, seguindo a recomendação da literatura de que simulantes lunares devem ser desidratados com rigor para não alterarem sua morfologia. Depois da secagem, os pós foram pré-misturados manualmente por dez minutos a 50 rotações por minuto, e o composto resultante ficou armazenado em uma câmara seca, com 25% de umidade relativa, até a extrusão, realizada no prazo máximo de 24 horas para minimizar a reabsorção de água.
A fabricação do filamento usou uma extrusora de dupla rosca Process 11, da Thermo Fisher Scientific, equipada com uma configuração de roscas de alto desempenho para termoplásticos de engenharia e com elementos de mistura em dois estágios. As roscas giraram a 100 rotações por minuto ao longo de oito zonas de aquecimento: a primeira, de alimentação, sem aquecimento ativo; a segunda a 220 °C, para impedir que o calor retrocedesse em direção ao funil; as zonas três a sete estabilizadas a 315 °C, dentro da faixa de fusão e cristalização do PEKK; e a oitava elevada a 325 °C, para reduzir a viscosidade e aliviar a pressão na matriz de saída. Os sensores registraram pressão de 25 a 30 bar nessa matriz, bem abaixo do alarme ajustado em 70 bar, e torque em 53% da capacidade da máquina.

Um sistema de desgaseificação a vácuo, instalado logo depois do primeiro estágio de mistura, extraía o ar aprisionado e as substâncias voláteis do fundido. O composto saía por um bico de 2 milímetros e era puxado por uma bobinadeira Filabot, com controle de tensão, enquanto um sensor Mitutoyo media o diâmetro em tempo real para manter o alvo de 1,75 milímetro com tolerância de 0,15 milímetro. O resfriamento se deu ao ar, em uma esteira Filabot Air Path, e não em banho de água, justamente para evitar que o filamento recém-formado reabsorvesse umidade. As bobinas foram guardadas em câmara seca a 10% de umidade relativa até a impressão.
As peças foram impressas em uma CreatBot F160-PEEK, impressora chinesa de alta temperatura projetada para polímeros da família PAEK. Os parâmetros finais foram bico a 380 °C, mesa a 160 °C, câmara a 60 °C, velocidade de 40 milímetros por segundo, preenchimento de 100%, camadas de 0,25 milímetro e bico de 0,8 milímetro. A temperatura da mesa merece atenção: o fabricante do filamento recomenda entre 90 e 130 °C, mas a otimização iterativa mostrou que 160 °C, um pouco acima da transição vítrea do PEKK, reduzia o empenamento e melhorava a adesão entre camadas. Cada corpo de prova foi impresso sozinho, no centro da mesa, em vez de em lotes, para encurtar o intervalo entre a deposição de uma camada e a seguinte e, assim, melhorar a fusão entre elas.

Para representar as estruturas sacrificiais, os autores escolheram uma treliça do tipo Schwarz G, mais conhecida como giroide, com densidade relativa de 40%. O giroide é uma superfície mínima triplamente periódica, uma geometria descrita em 1970 pelo físico Alan Schoen quando trabalhava para a NASA, em que uma única folha contínua e suave se repete nas três direções do espaço sem arestas vivas, dividindo o volume em dois labirintos entrelaçados. Essa ausência de cantos distribui as cargas de forma quase isotrópica e dá à estrutura uma tolerância elevada a danos, razão pela qual ela vem sendo adotada em peças aeroespaciais e biomédicas. O cubo impresso tinha 30 milímetros de aresta, com um arranjo de três por três por três células unitárias.

A densidade relativa de 40% foi escolhida com cuidado. Treliças com menos de 20% de material são frágeis e sensíveis a defeitos, o que dificultaria isolar os efeitos do tratamento térmico; acima de 60%, a resposta mecânica passa a ser dominada pelo material maciço, e a geometria perde protagonismo. Na faixa intermediária, tanto a arquitetura quanto as propriedades do polímero contribuem de modo significativo, o que a torna ideal para estudar anisotropia e pós-processamento. Não por acaso, densidades entre 30% e 50% são comuns em aplicações estruturais aeroespaciais, em que se busca reduzir massa sem abrir mão de confiabilidade.
Metade dos espécimes foi ensaiada na condição “como impresso”, e a outra metade passou por recozimento, o annealing dos polímeros, um tratamento térmico que leva o material a 210 °C em 15 minutos, mantém essa temperatura por 30 minutos e o resfria até a temperatura ambiente em outros 15 minutos, cerca de uma hora no total. A diferença entre as duas condições está na organização interna das cadeias moleculares. Ao sair do bico da impressora e resfriar rapidamente, o PEKK fica amorfo, com as cadeias embaralhadas como um prato de espaguete congelado. Aquecido acima da transição vítrea, ele ganha mobilidade e parte das cadeias se arranja em lamelas ordenadas, formando regiões cristalinas que enrijecem e fortalecem o material, mas o tornam menos dúctil.
A bateria de caracterização foi ampla. A microestrutura do filamento foi examinada em um microscópio eletrônico de varredura Hitachi S-3400N, com ampliações de 50 e 200 vezes. A análise termogravimétrica, em um equipamento TGA Q50 da TA Instruments, aqueceu amostras de 30 a 40 miligramas de 100 a 800 °C sob nitrogênio para medir o teor real de regolito. A calorimetria diferencial de varredura, em um DSC Q200, acompanhou a cristalização entre 130 e 330 °C. A densidade foi medida pelo método de Arquimedes, com um kit Sartorius, para calcular a porosidade. E as propriedades mecânicas foram levantadas em ensaios de tração, flexão, análise dinâmico-mecânica e compressão, todos seguindo normas ISO e ASTM, com corpos de prova impressos em duas orientações, 0° e 90°.
As imagens de microscopia mostraram uma matriz polimérica densa com partículas de regolito distribuídas de modo uniforme por toda a seção transversal, sem aglomerados nem sedimentação, apesar da carga elevada. Em 200 vezes de ampliação, cada grão aparecia bem molhado pelo PEKK, com interfaces limpas, sem descolamento nem sinais de arrancamento, o que indica que o polímero fundido infiltrou a rede de partículas finas e criou o contato íntimo necessário para transferir carga sob esforço mecânico. A seção do filamento permaneceu quase perfeitamente circular, e o diâmetro ficou dentro da tolerância ao longo de cerca de 600 metros de fio monitorados. Nenhuma diferença morfológica foi encontrada em relação a filamentos feitos com PEKK virgem e regolito em trabalhos anteriores do grupo.


A termogravimetria confirmou tanto a estabilidade térmica quanto a composição. O PEKK puro apresentou perda de massa desprezível abaixo de 450 °C e decomposição rápida em um único estágio acima disso, comportamento típico dos PAEK, enquanto o simulante, cerâmico e inerte, não perdeu massa até 800 °C. O compósito seguiu o perfil de degradação do polímero e reteve, ao final, um resíduo correspondente à fração mineral. A partir desse resíduo, o teor efetivo de regolito foi estimado em 33% em massa, com desvio padrão de 1,3 ponto percentual entre todas as amostras, valor próximo da meta de 30% e indicativo de uma mistura homogênea de lote para lote. Nenhuma etapa adicional de degradação apareceu, sinal de que nem o regolito nem o novo ciclo de reciclagem comprometeram a matriz.

A calorimetria revelou o efeito mais inesperado do regolito. Nas amostras amorfas, a temperatura de cristalização a frio, aquela em que as cadeias embaralhadas começam a se ordenar durante o reaquecimento, caiu de cerca de 225 °C no PEKK puro para 220 °C no compósito. Dois mecanismos explicam a queda. As partículas cerâmicas conduzem calor melhor que o polímero e distribuem a temperatura de modo mais uniforme pela peça; e, mais importante, suas superfícies funcionam como sítios de nucleação heterogênea, reduzindo a barreira de energia para que um cristal comece a crescer, do mesmo modo que um grão de poeira na atmosfera serve de semente para uma gota de chuva. Na prática, isso permite recozer a peça a temperaturas mais baixas, uma vantagem direta para uma base lunar onde cada watt é precioso.
O pico de fusão, em contraste, permaneceu em cerca de 295 °C em todas as amostras amorfas, puras ou compósitas, mostrando que nem a reciclagem nem o regolito alteraram a estabilidade da fase cristalina formada no aquecimento. Nas amostras recozidas, o tratamento criou duas populações de cristais: uma principal, fundindo a cerca de 295 °C em ambos os materiais, e uma secundária, de lamelas mais finas e imperfeitas, fundindo em torno de 225 °C no PEKK puro e de 215 °C no compósito, deslocamento que repete a tendência observada na cristalização a frio. A química das cadeias, em outras palavras, continuou intacta; o regolito apenas apressou o relógio da cristalização.

Se há um calcanhar de Aquiles no material, ele está na porosidade. Tomando o PEKK puro de fábrica como referência de zero vazios, o filamento compósito apresentou cerca de 7% de porosidade no estado amorfo, valor que subiu para 14% depois do recozimento, porque o aquecimento acima da transição vítrea amolece a matriz e deixa os vazios preexistentes se expandirem. Nas peças impressas, a diferença entre os materiais se abriu: o PEKK puro ficou em 3,4% de porosidade quando amorfo e 5,1% quando recozido, fruto dos pequenos vazios que se formam entre os cordões depositados, enquanto o compósito chegou a 25% no estado amorfo e a 37,6% depois do tratamento térmico.
A explicação está nas máquinas. A pressão e a taxa de cisalhamento no bico de uma impressora 3D são muito menores que as de uma microextrusora de dupla rosca, de modo que o fundido carregado de regolito, mais viscoso, não é compactado com a mesma eficiência durante a deposição: vazios antigos se expandem e vazios novos se formam entre os filetes. Durante o recozimento, a cristalização tende a densificar a matriz, mas, nos sistemas com regolito, a expansão dos poros vence essa compactação, e o balanço líquido é um aumento de porosidade, sobretudo em peças impressas, onde o confinamento geométrico é menor que dentro de um filamento. Os autores tratam essa tendência como consistente e previsível, e ela é a chave para interpretar quase todos os resultados mecânicos que se seguem.


Nos ensaios de tração, com corpos de prova em forma de gravata segundo a norma ISO 527, uma configuração se destacou de todas as outras: o PEKK puro, amorfo, impresso a 0°, com os cordões alinhados à direção da carga. Apenas ele exibiu a estricção estável, o necking dos engenheiros, em que o corpo de prova afina em um ponto e esse pescoço se propaga por todo o comprimento útil enquanto as cadeias moleculares se alinham e encruam, compensando a redução de área. Essa deformação plástica enorme só é possível em um material quase livre de defeitos, e rendeu uma tenacidade mais de duas ordens de grandeza superior à de todas as demais amostras. Bastam poros ou partículas rígidas para que o pescoço seja interrompido e a fratura chegue antes.
Em números, o PEKK puro a 0° resistiu a 87 megapascals no estado amorfo e a 107 megapascals depois de recozido, ganho que reflete o reforço trazido pela cristalinidade. O compósito reciclado, na mesma orientação, ficou em 52 e 41 megapascals, respectivamente, queda atribuída à porosidade, às concentrações de tensão em torno dos grãos de regolito e à menor mobilidade das cadeias. A 90°, com os cordões perpendiculares à carga, a resistência passa a depender da adesão entre filetes vizinhos, e todos os valores caíram: 48 e 39 megapascals para o PEKK puro, 42 e 29 para o compósito. Nessa orientação, qualquer flutuação de diâmetro do filamento reciclado se traduz em subextrusão ou sobre-extrusão local, prejudicando o contato entre cordões.

Os ensaios de flexão em três pontos, pela norma ISO 178, contaram uma história parecida, com uma reviravolta. A 0°, o PEKK puro se dobrou até o limite de 10% de deformação imposto pela norma sem romper, em ambas as condições, e o recozimento elevou sua resistência de 127 para 150 megapascals. O compósito, na mesma orientação, fraturou antes desse limite, com 84 megapascals quando amorfo e 75 megapascals quando recozido, a segunda fratura visivelmente mais frágil, porque a cristalinidade limita a mobilidade das cadeias e suprime os mecanismos locais de escoamento que embotariam a ponta de uma trinca.
A 90°, a fratura foi frágil em todos os casos, iniciando-se nas interfaces entre cordões sob o ponto de aplicação da carga, onde a tensão de tração é máxima. Aqui veio a reviravolta: no PEKK puro, o recozimento, que havia reduzido a resistência à tração nessa orientação, aumentou a resistência à flexão de 69 para 98 megapascals. A razão é estatística. Na tração, toda a seção transversal está carregada, e um defeito crítico em qualquer ponto dispara a falha; na flexão, a tensão máxima se concentra na fibra mais externa, uma região pequena, e a chance de ali existir um defeito crítico é menor, de modo que o enrijecimento cristalino prevalece. No compósito, com muito mais poros e partículas, essa vantagem evaporou, e a resistência à flexão a 90° caiu de 65 para 41 megapascals com o tratamento térmico.

A análise dinâmico-mecânica, feita em modo de viga em duplo balanço, o dual cantilever, entre 100 e 240 °C, serviu para separar o que é dano no polímero do que é defeito de processamento. O módulo de armazenamento inicial variou entre cerca de 2.000 e 2.500 megapascals, com uma dispersão que os autores atribuem a diferenças de porosidade, precisão dimensional e alinhamento na garra, e não ao material em si. O dado mais revelador foi a curva do fator de perda, o tan δ, que mede a razão entre a energia dissipada e a armazenada a cada ciclo de carga: as curvas do PEKK puro e do compósito reciclado se sobrepuseram dentro de cada condição de processamento. O regolito deslocou a transição vítrea ligeiramente para cima, por restringir a mobilidade das cadeias, mas não alterou a dinâmica de relaxação do polímero.

Esse resultado sustenta a conclusão central do artigo: a química do PEKK sobreviveu intacta à reciclagem e à adição de 30% de cerâmica. As perdas de resistência medidas na tração e na flexão vêm da porosidade, da adesão entre camadas e das concentrações de tensão, fatores de processamento que podem ser controlados, e não de uma degradação intrínseca da macromolécula. Para uma base lunar, essa distinção é tudo. Um material que se degrada a cada ciclo tem vida contada; um material cujas falhas nascem do processo pode ser melhorado ajustando parâmetros de impressão, controle de diâmetro do filamento e desgaseificação, sem substituir o estoque.
Os ensaios de compressão dos cubos giroides são o coração do estudo, porque simulam a função real de uma estrutura sacrificial. Comprimidos até 50% de deformação a 2 milímetros por minuto, com a carga aplicada perpendicularmente às camadas depositadas, os giroides amorfos de PEKK puro mostraram o comportamento clássico de um bom absorvedor: um regime elástico bem definido, o escoamento aos 30,2 megapascals e, a partir daí, um longo platô em que a carga se manteve quase constante enquanto as células se esmagavam uma a uma, até que, perto de 50% de deformação, a estrutura colapsou por completo e a carga voltou a subir pela densificação geométrica. É esse platô que absorve energia, e o giroide compósito reciclado percorreu a mesma sequência, com resistência máxima de 29 megapascals, uma redução de apenas 4%, sem qualquer colapso catastrófico.
O recozimento mudou o caráter das estruturas. Os giroides tratados termicamente ficaram mais rígidos e mais fortes no pico, com 44 megapascals para o PEKK puro, mas romperam de forma abrupta logo depois de atingi-lo, sem o platô dúctil. O compósito recozido seguiu o mesmo padrão frágil, com 23,8 megapascals. A lição é contraintuitiva para quem está acostumado a pensar que mais resistência é sempre melhor: para absorver energia, um amortecedor precisa de ductilidade, e o estado amorfo, menos resistente no papel, entregou a maior tenacidade. A fragilidade, observam os autores, é governada sobretudo pela cristalinidade, e não pela presença do regolito.
Quando a carga foi aplicada paralelamente às camadas, as interfaces entre elas se tornaram o elo fraco. O PEKK puro amorfo atingiu 32,6 megapascals, valor comparável ao da outra direção, mas, depois do pico, trincas se abriram ao longo das interfaces por cisalhamento, produzindo um platô mais baixo que a resistência máxima antes da densificação final. No compósito amorfo, essa falha dominada pelas camadas foi mais severa, e a resistência caiu para 17,3 megapascals, porque os grãos irregulares de regolito, somados às variações de diâmetro do filamento reciclado, enfraquecem a adesão entre cordões e criam caminhos preferenciais para a propagação de trincas. Recozidos, puro e compósito registraram 40,4 e 24,3 megapascals, com falha rápida e frágil.

Tomadas em conjunto, as quedas de resistência à compressão do compósito em relação ao PEKK puro ficaram entre 40% e 47% na direção paralela às camadas e chegaram a 46% nas estruturas recozidas, enquanto na direção perpendicular, em estado amorfo, a perda foi de apenas 4%. Esses números desenham um manual de uso. Um absorvedor de impacto impresso com esse material deve ser orientado para receber a carga perpendicularmente às camadas, deve ser mantido no estado amorfo, e seu projeto deve aceitar que a resistência de pico será menor que a do polímero puro, em troca de um terço de massa vinda do solo lunar e de um comportamento de colapso progressivo e previsível.
A chave de catraca encerra o argumento. Impressa tanto em PEKK puro quanto no compósito reciclado, em versões amorfa e recozida, ela demonstra que a mesma infraestrutura de impressão pode fabricar uma ferramenta funcional a partir de material recuperado de estruturas que já cumpriram seu dever. E revelou um bônus que os ensaios de resistência não capturam. Ao serem recozidas, as peças de PEKK puro encolheram e empenaram de modo visível, enquanto as versões com regolito mantiveram suas dimensões. A fase cerâmica rígida restringe o relaxamento das cadeias poliméricas durante o aquecimento e mitiga as mudanças dimensionais induzidas pela cristalização, o que, em um ambiente lunar sujeito a ciclos térmicos extremos e com poucas opções de retrabalho, vale tanto quanto qualquer megapascal.
É nessa estabilidade dimensional, somada à previsibilidade da falha, que os autores localizam o verdadeiro valor do compósito. Em cenários de utilização de recursos locais, argumentam, a pergunta certa não é se o material reciclado com regolito é tão forte quanto o polímero virgem, mas se ele oferece desempenho ajustável e previsível com menos dependência da Terra. O regolito reduz a demanda de polímero, melhora a fidelidade dimensional e serve tanto a estruturas sacrificiais quanto a componentes funcionais; a reciclagem mantém o material em circulação dentro de um sistema fechado, reduzindo resíduos. Juntos, os dois compõem uma estratégia de manufatura que trata cada peça impressa não como um produto final, mas como um estágio na vida de um estoque de polímero que nunca deixa a base.
O estudo tem limites claros, e os autores os enumeram. Todos os ensaios foram feitos em condições de laboratório terrestre, sob atmosfera, gravidade normal e temperatura ambiente; vácuo, um sexto da gravidade e ciclos térmicos lunares, que oscilam de cerca de 120 °C positivos a cerca de 170 °C negativos entre o dia e a noite, podem alterar a extrusão, a impressão e o pós-processamento de maneiras ainda não medidas. A compressão dos giroides foi quase estática, a 2 milímetros por minuto, enquanto um pouso ou impacto real envolve taxas de deformação muito maiores, que exigirão ensaios dinâmicos e simulações numéricas validadas. Falta também uma avaliação quantitativa de ciclo de vida que compare o custo energético e ambiental da reciclagem no local com o de uma cadeia de suprimento convencional.
Há, ainda, a distância entre o simulante e o regolito verdadeiro. O LMS-1D reproduz a mineralogia e a granulometria dos mares lunares, mas o solo real contém aglutinados vítreos formados por micrometeoritos, grãos de bordas cortantes que nunca foram arredondados por água ou vento e uma carga eletrostática que o faz aderir a tudo. Esse pó é notoriamente abrasivo, e seu efeito sobre roscas de extrusora e bicos de impressora ao longo de centenas de ciclos é uma incógnita que a própria equipe reconhece ao mencionar o desgaste do cilindro como um dos fatores que limitaram a carga a 30%. Os próximos passos propostos incluem o controle sistemático da contração por meio de aditivos e a integração de correlação de imagens digitais ou de arquiteturas sacrificiais codificadas por cores, capazes de acusar em tempo real a evolução de danos e trincas.
Mesmo com essas ressalvas, o trabalho se encaixa em um movimento mais amplo. A NASA desenvolve, para o programa Artemis, um conjunto de tecnologias de construção lunar que vai da sinterização de regolito à impressão de estruturas com polímeros carregados de pó local, e a China planeja, com seus parceiros, uma estação de pesquisa lunar que também dependerá de fabricação no local. Nenhum desses planos sobrevive à aritmética do lançamento se cada peça quebrada precisar de uma substituta vinda da Terra. Uma base que tritura seus próprios resíduos, mistura-os com o chão que pisa e imprime a próxima geração de peças é uma base que ganha autonomia, e autonomia é o que separa um acampamento temporário de um assentamento.
A escolha do PEKK aponta para um detalhe de engenharia que costuma passar despercebido nas discussões sobre impressão 3D no espaço. Plásticos comuns, como o ABS ou o PLA das impressoras domésticas, degradam-se a cada reprocessamento e amolecem a temperaturas que uma superfície lunar iluminada ultrapassa com folga. Um polímero que funde perto de 300 °C, resiste à radiação e tolera três ou mais ciclos de reciclagem sem perder a integridade molecular é um candidato raro para servir como estoque permanente de uma base. Combiná-lo com regolito, em vez de com fibras de carbono ou de vidro que também teriam de ser lançadas da Terra, completa a lógica: o reforço está no chão.
Há algo de simbólico na imagem final do estudo, as quatro chaves de catraca lado a lado, duas em tons de âmbar e creme, de PEKK puro, duas cinzentas e granuladas, com um terço de pó lunar no corpo. Em alguma data das próximas décadas, uma ferramenta parecida poderá ser impressa dentro de um módulo pressurizado no polo sul da Lua, a partir do amortecedor que protegeu o pouso da própria missão, com a poeira varrida da escotilha misturada ao plástico. Quando ela se desgastar, voltará ao triturador e renascerá como outra coisa. O ciclo que Malekpour e Hojjati fecharam em uma bancada de Montreal é pequeno, mas desenha, em escala de laboratório, a diferença entre visitar a Lua e morar nela.